
精密機器輸送の注意点とは?工程別のリスクと対策を分かりやすく解説
精密機器の輸送では、納品後に動作不良や精度ずれが発覚し、「輸送中に何が起きたのか分からない」というケースが少なくありません。外観に異常がなくても、内部では品質トラブルが進行していることがあるためです。
こうした問題の原因を「輸送中の衝撃」だけに絞って考えると、対策は的外れになりがちです。実際には、出荷前の梱包、荷役、走行中の振動、保管中の温湿度――複数の工程で生じたリスクが重なった結果として、トラブルは表面化します。
この記事では、精密機器輸送で押さえるべき注意点を工程別に整理し、それぞれで「何を確認し、どの対策を検討すべきか」を地図のように示します。各テーマの詳しい解説記事へも順にご案内します。輸送方法や梱包だけでなく、「どの工程で品質リスクが発生するか」を理解しておくことが、再発防止につながります。
精密機器輸送そのものの定義や全体像は精密機器輸送とは?破損原因と対策・荷主が押さえるべきポイントで解説しています。本記事は、そこから一歩進めて「工程別に何を見るか」に絞って整理します。
精密機器輸送で押さえるべき4つの工程と可視化の重要性
まず全体像として、工程ごとに押さえるべきポイントを示します。
- ① 梱包:箱の強度ではなく、製品を箱の中で確実に固定できているかを確認する
- ② 荷役:走行中よりも、積み替え・積み下ろし時の衝撃を想定する
- ③ 輸送:単発の衝撃だけでなく、振動・共振まで考慮する
- ④ 保管:温度・湿度の管理も輸送品質の一部として捉える
- ⑤ 実態把握(可視化):対策の前に、どの工程で何が起きているかを把握する
①〜④が各工程での対策、⑤はそれらを支える「実態把握」です。以下では、工程の流れに沿って詳しく見ていきます。
なぜ「工程別」に考える必要があるのか
精密機器の輸送が難しいのは、輸送が基本的に「見えない工程」だからです。トラックの荷台やコンテナの中で何が起きているかは、荷主からは見えません。この不透明さが、原因の分からないトラブルや、責任の所在が曖昧なクレームを生みます。
原因を「衝撃」だけに絞ると、対策は的外れになりがちです。実際には、衝撃・振動・傾き・温湿度・荷扱いといった複数の要因が、それぞれ別の工程で作用しています。ひとつの工程だけを強化しても、別の工程が弱点として残れば、トラブルは防ぎきれません。
精密機器の輸送は、出荷から改善まで次のような流れで捉えると整理しやすくなります。
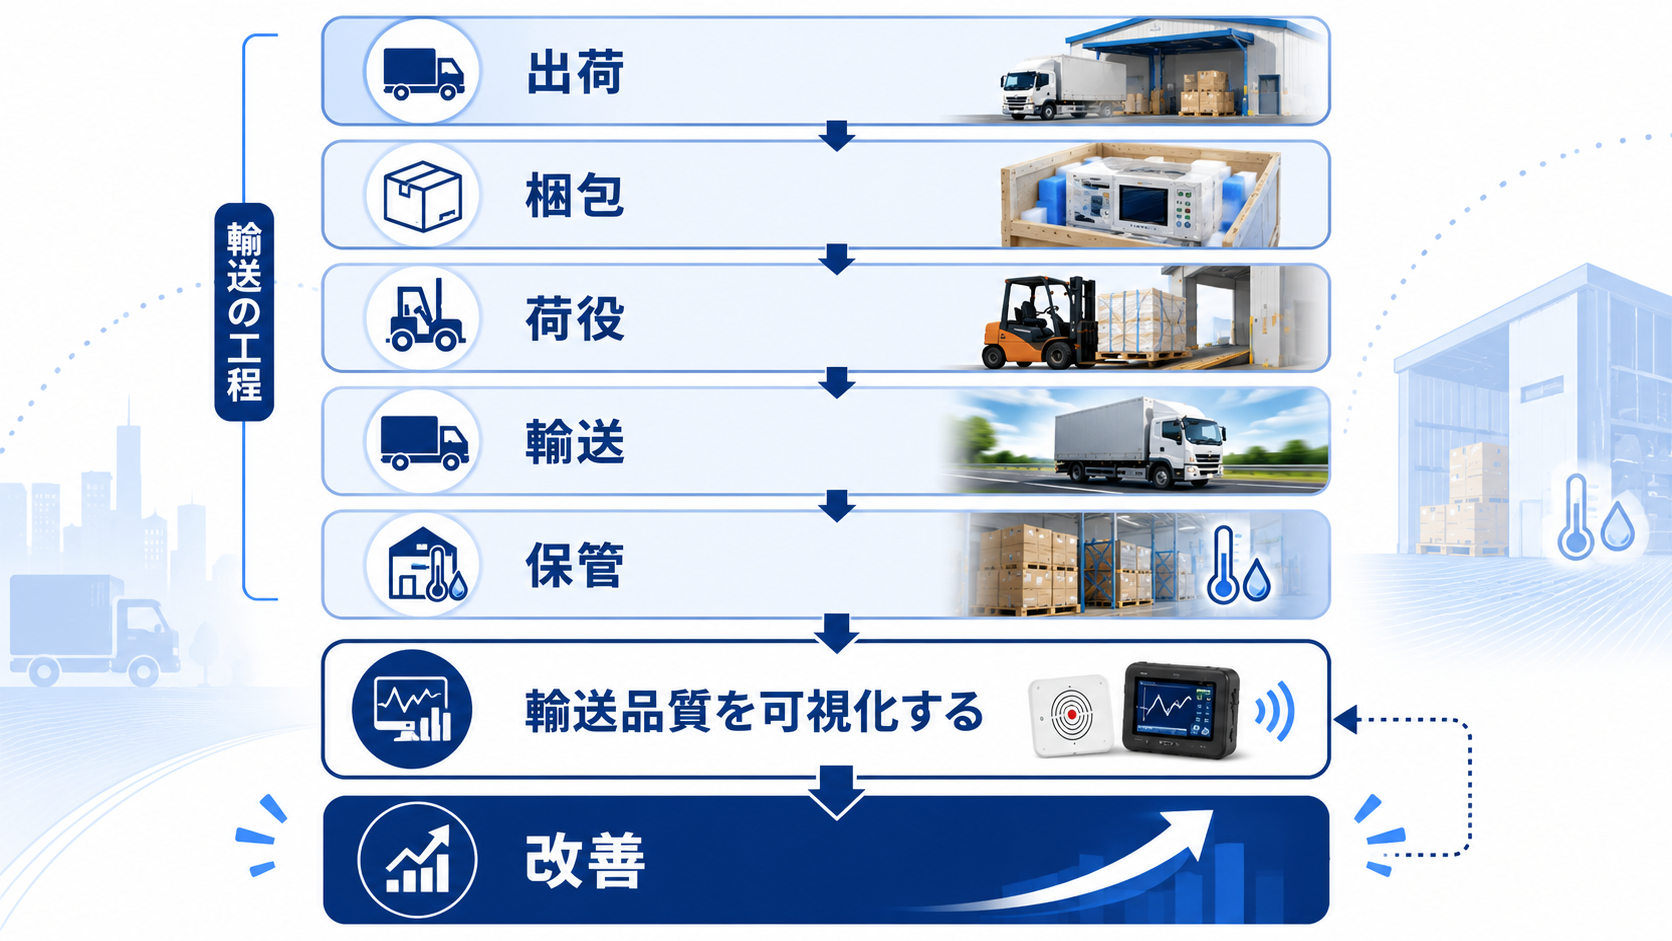
以下では、この流れに沿って各工程で見るべきポイントを整理します。
①出荷前・梱包工程で見るべきこと
適切な梱包ができていないと、その後の工程で受ける振動や衝撃の影響を大きく受けます。梱包は、後工程のリスクをどれだけ和らげられるかを左右する、最初の分岐点です。
この工程で確認すべきなのは、製品を箱の中で「浮かせて」固定できているか、緩衝材が振動でかさ減りしない構成になっているか、静電気・湿気対策(帯電防止・防湿)がとられているか、といった点です。大型・重量物では、木箱や輸送箱の強度・構造そのものも検討対象になります。
「どんな箱・緩衝材で、どう固定するか」という具体的な手順は精密機器の梱包方法で解説しています。
②荷役(積み下ろし・積み替え)工程で見るべきこと
意外に見落とされやすいのが、走行中ではなく荷役時のリスクです。荷役には、フォークリフトやクレーンでの積み下ろし、倉庫での積み替え、荷締め、荷姿の崩れなど、人の手が介在する場面が多く含まれ、それぞれで瞬間的に大きな衝撃や圧迫が加わることがあります。
この工程では、荷扱いのばらつきをどう抑えるかが課題になります。作業手順の標準化や注意喚起に加えて、衝撃検知ラベルやデータロガーによる可視化も、荷扱い品質を客観的に把握する手段として有効です。
衝撃を捉える手段の違いは衝撃検知とは何かで、ラベルとロガーの使い分けを解説しています。
③輸送中(走行・振動)工程で見るべきこと
走行中は、路面から伝わる微振動が長時間にわたって加わり続けます。一度では問題にならないレベルの振動でも、繰り返し加わることで内部部品の緩みや疲労破壊につながります。製品固有の周波数と輸送振動が一致すると、共振によって揺れが増幅され、「丁寧に運んだのに壊れた」という事態も起こります。
この工程で見るべきは、振動をどう和らげ、どう伝えないかです。エアサス車の選定や梱包による緩衝に加え、要求精度が高い場合は防振設計まで踏み込む必要があります。
走行中の振動の仕組みと対策は輸送振動とは?発生原因・種類・精密機器への影響を解説で詳しく扱っています。
④保管・環境(温湿度)工程で見るべきこと
輸送は「運んでいる時間」だけではありません。コンテナでの保管、空港での一時保管、港湾ヤードでの待機、積み込み前後の駐機など、製品が滞留する時間は意外に長く、その間ずっと温度・湿度の変化にさらされます。夏場の車内やコンテナ内は高温になり、高湿度による結露は回路・基板のショートやサビの原因になります。
この工程では、輸送・保管中の温湿度がどう推移したかを把握できているかが問われます。特に電子機器・医療機器では、衝撃・振動が問題なくても、温湿度条件の逸脱が不具合につながることがあります。乾燥剤や防湿梱包に加え、環境データを記録しておくと、原因分析の裏づけになります。衝撃・振動・温湿度を同時に記録できるデータロガーを使えば、保管を含む全工程の環境をまとめて把握できます(詳しくはG-MENによる衝撃可視化)。
⑤輸送品質を可視化し、原因を特定する
ここまでの4工程を個別に対策しても、実際に「どの工程で、どの程度の負荷がかかったか」が分からなければ、対策が効いているかを検証できません。これが、精密機器輸送における最大の課題である「輸送中のブラックボックス」です。
これを解くのが可視化です。振動・衝撃・温湿度を時系列で記録できるデータロガーを製品に同梱すれば、どの区間・どの工程で・どの向きに・どの程度の負荷が加わったかを、客観的なデータとして残せます。感覚や経験ではなく、実測データをもとに工程を見直せるようになります。
工程別の対策は、この「実態の可視化」とセットにして初めて、再現性のある改善になります。
可視化による原因特定と品質設計の具体例は精密機器輸送で事故を防ぐ方法|G-MENによる衝撃可視化で解説しています。
まとめ|自社のケースに当てはめる
精密機器のトラブルは、単一の工程ではなく、梱包・荷役・走行・保管という複数の工程のリスクが重なって表面化します。だからこそ、まず「自社の輸送はどの工程が弱点か」を切り分けることが、対策の出発点になります。
工程を切り分けたうえで、弱点の工程から順に、梱包・荷扱い・防振・温湿度管理の対策を当てはめ、その効果をデータで検証する。この順序が、再現性のある輸送品質の改善につながります。
そのためには、実態を可視化し、改善につなげるサイクルを継続することが重要です。大型装置や海外輸送など、条件によって重点の置き方は変わります。実務手順は精密機器輸送で破損が起きる原因と対策、大型装置は大型精密機器の輸送でそれぞれ掘り下げています。
よくある質問(FAQ)
Q1. 精密機器輸送で最も多いトラブルは何ですか?
特定の単一原因というより、落下だけでなく、振動・荷役時の衝撃・温湿度など複数の要因が重なって発生するケースが多く見られます。だからこそ、工程ごとにリスクを切り分けて対策することが重要です。
Q2. エアサス車を使えば振動対策は十分ですか?
エアサス車は上下振動を大きく減らせますが、振動を完全に遮断できるわけではありません。要求精度の高い機器では、車両の選定に加えて、梱包による緩衝や防振設計、可視化による検証を組み合わせることが有効です。
Q3. 木箱にすれば安心ですか?
木箱は強度と固定性の面で有効ですが、木箱にすれば安心というわけではありません。内部での固定・緩衝設計とセットで初めて効果を発揮します。製品の重量・サイズ・輸送距離・輸送手段に応じた設計が前提になります。
Q4. 輸送中の振動は測定できますか?
できます。振動・衝撃・温湿度を記録できるデータロガーを製品に同梱すれば、走行中や荷役中にどの程度の振動・衝撃が加わったかを時系列で記録できます。実測することで、対策の要否や効果を客観的に判断できます。
Q5. どこで破損したか調べる方法はありますか?
記録型のデータロガーを使えば、衝撃が発生した時刻・方向・大きさが残るため、輸送のどの工程で異常が起きたかを後から特定しやすくなります。荷扱いの改善や、責任範囲の明確化にも役立ちます。
適切な対策を選ぶには、まず輸送中に何が起きているかを知ることが重要です。G-MENは衝撃・振動・温湿度を記録し、輸送工程を可視化できます。
G-MEN資料を無料ダウンロード